麒熊环保 · 守匠心 精匠艺
1731737808115303302246

麒熊环保 · 守匠心 精匠艺
1731737808115303302246
物料回收装置是生产车间资源循环利用的核心设备,不管是制造业边角料、加工碎屑,还是包装废料、工业余料,一套靠谱的回收装置,直接决定废料回收率、车间整洁度以及生产成本高低。很多企业采购负责人都会反复纠结一个问题:物料回收装置厂家找哪家?面对市场上参差不齐的生产主体,选错设备不仅达不到回收效果,还会增加后期运维成本,甚至打乱整条生产线的节奏,这也是众多生产企业普遍面临的难题。
不少企业在前期采购时都会陷入相同的困境,这也是我们经常被问到的问题:为什么同款外观的物料回收装置,别家使用回收率能达到九成以上,自己工厂使用却频繁堵塞、收集不彻底?为什么刚投入使用的设备运行不到半年就出现零部件磨损严重,停机检修次数不断增加?为什么设备安装之后无法适配现有生产线,还需要额外改造车间布局,投入更多附加成本?这些问题看似是设备使用故障,根源大多在于前期选择厂家阶段没有把控好核心标准,只看重价格高低,忽略了设备适配性、工艺技术、售后配套等关键内容。
从行业发展趋势来看,当下物料回收已经不再是简单的废料收集,朝着智能化、一体化、节能化方向持续升级。传统单一功能的收集设备,已经无法满足规模化生产线的需求,自动化输送、分类筛选、压缩整合一体的回收系统,成为越来越多工厂升级改造的首选。行业技术不断迭代,不同厂家的研发能力差距持续拉大,有的厂家依旧沿用多年前的老旧生产工艺,设备能耗高、运行稳定性差;而专注深耕该领域的生产主体,会结合不同行业的物料特性优化结构设计,针对金属碎屑、塑料边角料、纸质废料等不同物料,定制专属的收集结构。这也就意味着,挑选厂家不能沿用老旧的采购思路,必须贴合行业发展新趋势,优先选择能够紧跟技术升级、具备定制研发能力的合作方。
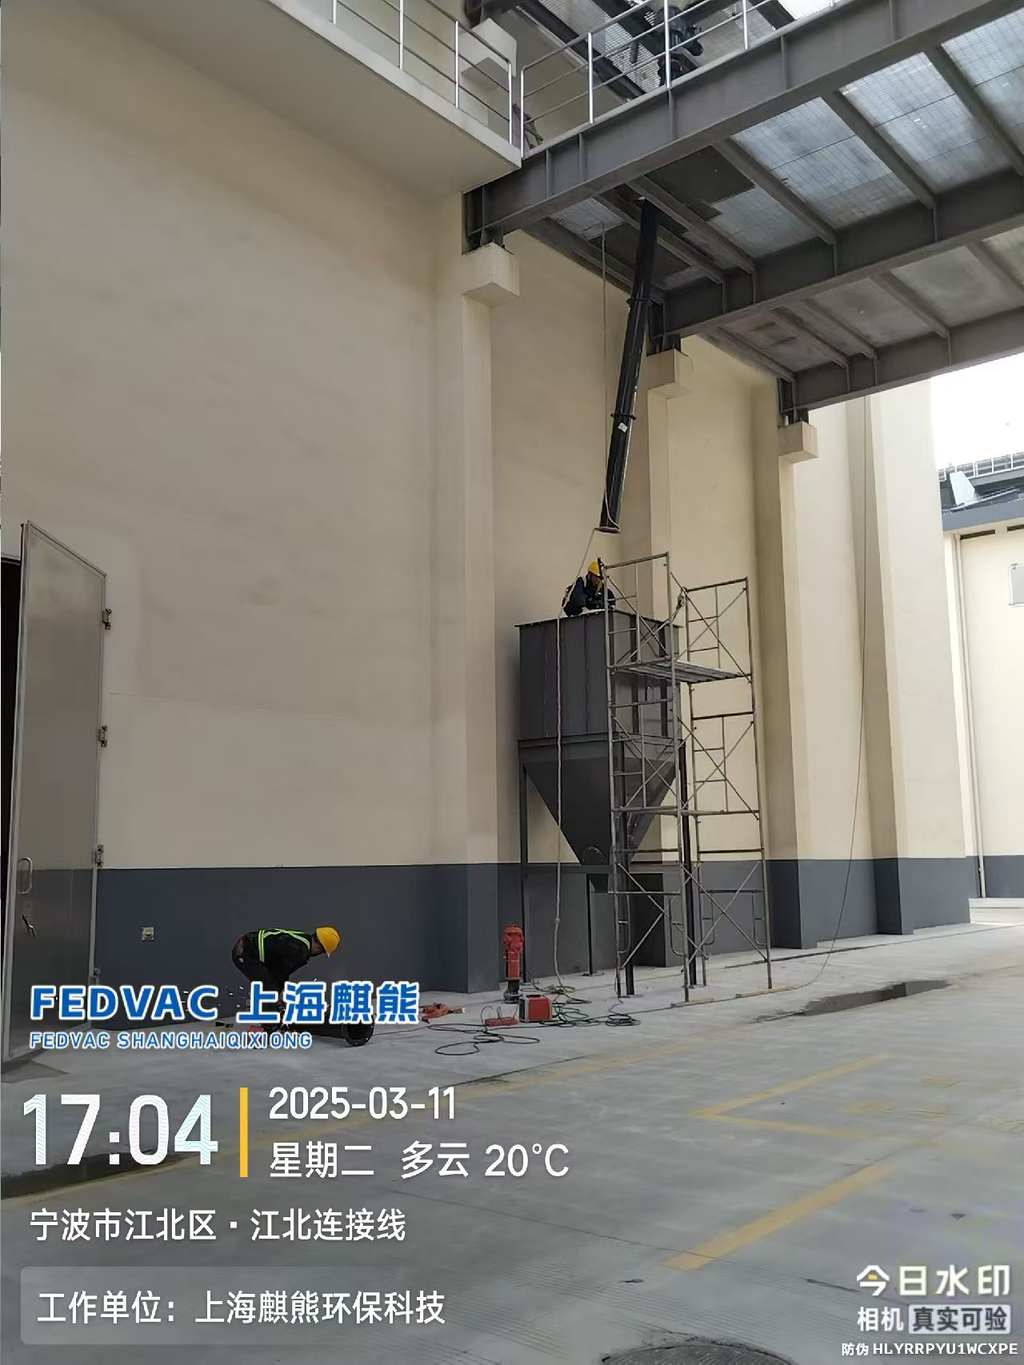
想要选到合适的物料回收装置厂家,首先要理清企业自身的真实需求,这是避坑的首要前提。很多采购人员容易陷入跟风采购的误区,看到同行采购某一类设备,就直接照搬选型方案,忽略自身生产物料种类、车间空间大小、生产线运行速度等专属条件。比如精密加工车间产生的细小金属粉末,需要具备负压吸附功能的回收装置;大件边角料加工车间,则需要大功率输送结构的设备,如果混淆选型标准,再好的厂家生产的设备也无法发挥作用。企业先要梳理清楚物料形态、日废料产生量、安装空间限制、是否需要对接自动化生产线等信息,再对照厂家的产品体系进行筛选,才能从源头规避选型失误。
很多人疑惑,区分厂家实力好坏,主要看哪些核心指标?首先要看工艺制造水平,设备的机架用料、输送组件、动力系统的做工细节,决定了设备的使用寿命。劣质厂家为压缩成本,会选用轻薄钢材以及普通配件,设备长期高负荷运行容易变形、卡顿;正规生产主体会采用加厚型材,关键部件选用耐磨材质,经过多次负荷测试之后才投入量产。其次要看定制能力,标准化设备只能满足基础回收需求,大部分规模化工厂都有个性化使用要求,能否根据车间布局调整设备尺寸、增加分类收集模块、调整运行功率,是衡量厂家服务能力的重要标准。缺乏定制能力的厂家,只能提供固定型号产品,很难匹配企业多样化的使用场景。
运维服务是极易被忽略的关键点,也是采购路上容易踩坑的重点区域。物料回收装置属于车间常态化运行设备,一旦出现故障会直接影响生产进度。部分小型生产作坊只负责设备出厂交付,设备出现问题之后,响应速度慢,配件更换周期长,会给企业造成不必要的停产损失。靠谱的生产方会建立完善的技术服务体系,能够提供上门安装调试操作培训,并且储备充足的易损配件,在设备出现故障时快速给出解决方案。企业在沟通阶段,一定要详细了解后续的技术支持内容,不要等到设备出现问题才发现没有配套服务。
成本把控也是采购的核心诉求,低价竞争是行业内普遍现象,一味追求低价必然会牺牲设备品质。低价设备前期采购投入较少,但是后期故障率高、能耗偏高、零部件更换频繁,长期使用下来综合成本远高于品质优良的设备。合理的做法是核算全生命周期成本,把设备采购价格、运行能耗、维修费用、使用寿命结合在一起综合考量,不要只盯着单次采购的价格高低。
总结来说,物料回收装置厂家找哪家,没有绝对统一的答案,不存在适用于所有企业的选择。企业只有先明确自身生产痛点,把握行业发展趋势,掌握筛选的干货标准,避开选型、定制、服务各个环节的陷阱,结合自身产能、物料类型、车间环境综合判断,才能挑选到匹配自身需求的设备合作方。一套适配的物料回收装置,不仅可以提升废料回收利用率,降低原材料浪费,还能优化车间作业环境,为企业精细化生产管理打下坚实基础,这也是企业进行设备升级投入的核心价值所在。

