麒熊环保 · 守匠心 精匠艺
1731737808115303302246

麒熊环保 · 守匠心 精匠艺
1731737808115303302246
电解铝生产工序繁杂,原料破碎、物料输送、电解槽作业、氧化铝转运等多个环节都会产生大量细微粉尘,这类粉尘不仅颗粒细小极易飘散,还带有一定腐蚀性,长期飘散在车间内部,成为很多电解铝生产企业难以解决的难题。不少厂区投入资金改造除尘设施,却出现吸尘效果差、管道堵塞频繁、设备能耗居高不下、无法维持车间负压环境等问题,投入成本与实际治理效果相差甚远,到底是什么原因造成的?负压吸尘系统作为电解铝车间粉尘治理的核心设备,到底怎样挑选才能贴合生产工况,成为众多企业管理者心中的疑问。
很多企业都会疑惑,普通工业除尘设备能不能直接用于电解铝车间?答案是否定的。电解铝工况粉尘具有特殊性,氧化铝粉尘质地轻盈、悬浮时间长,生产区域空间开阔,生产线连续24小时不间断运行,如果采用常规除尘设备,很难形成稳定的车间负压,粉尘依旧会从设备缝隙、物料落料点溢出,无法从根源减少粉尘扩散。车间长期处于粉尘超标状态,一方面会影响一线工作人员的身体健康,不符合环保与职业健康管理标准;另一方面细微粉尘会附着在电机、电控、生产设备内部,加速零部件磨损,增加设备故障概率,提升日常检修成本,甚至会影响电解铝产品的纯度,降低成品品质。这也是当下电解铝行业粉尘治理工作中,普遍存在的核心痛点。
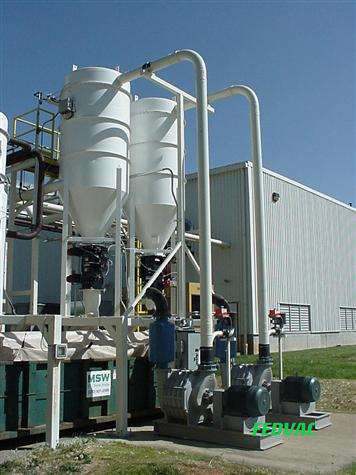
想要打造稳定可靠的车间负压环境,首先要理清负压吸尘系统的核心工作原理,这也是做好设备配置的基础知识点。负压吸尘主要依靠风机形成持续负压气流,将各个产尘点位的粉尘通过密闭管道统一收集,经过过滤净化处理后,洁净空气有序排放,粉尘集中收纳处理。整套系统效果好坏,取决于管网布局、风机风压配置、过滤滤芯材质、密闭收集装置这四大核心部分,任何一个环节设计不合理,都会直接拉低整体吸尘效果。不少厂区改造失败,大多是只注重主机设备采购,忽略管网布局规划,产尘点收集罩设计不合理,气流紊乱,无法形成定向负压,粉尘四散无法被有效吸入管道。
结合电解铝生产的发展趋势来看,如今行业对于环保治理的要求不断提升,环保督查常态化,节能降耗也成为企业运营的重要指标。单纯满足粉尘收集已经不能适应行业发展,一套优质的负压吸尘系统,需要同时兼顾除尘效果、低能耗、易维护三大特点。未来电解铝厂除尘改造,会朝着集中式负压吸尘方向发展,分散式单机除尘设备逐渐被淘汰,集中系统可以统一管控、集中处理粉尘,减少设备占用空间,降低后期维护工作量,适配规模化、连续化的电解铝生产线,这也是行业发展的必然走向。
针对企业选型过程中经常遇到的各类问题,整理出实用问答内容,帮助厂区避开选型误区。 问:电解铝车间空间大,负压吸尘管道距离较长,如何避免风压损耗? 答:长距离管网需要合理规划管道直径,根据风量大小逐级调整管径,减少管道弯头数量,弯头采用弧形过渡结构,降低气流阻力,同时匹配高压离心风机,保证远端产尘点位依旧具备足够吸力,维持整体车间负压平衡。 问:氧化铝粉尘容易粘附管道,频繁堵塞该怎么解决? 答:管道内壁需要做光滑防腐处理,同时在管道关键位置设置清灰装置,系统运行过程中可定时自动振打清理粘附粉尘,产尘落料点设置密闭导料槽,减少粉尘散落量,从源头降低管道负荷。 问:负压吸尘系统运行能耗太高,有没有办法优化? 答:可采用变频风机,根据不同时段生产线运行负荷自动调节风机转速,生产线停工阶段自动降低运行功率;过滤单元采用分级过滤设计,初效过滤拦截大颗粒粉尘,减轻精细滤芯负担,延长滤芯使用寿命,减少更换耗材的成本。
结合多年工况治理经验,整理出完整的避坑指南,规避选型与安装过程中的常见错误。第一,不要盲目追求大风量参数。风量数值过大,会造成不必要的能源浪费,风量偏小则无法收集全部粉尘,必须结合厂区产尘点位数量、车间空间体积、物料转运速度,精准计算所需风量与风压,量身定制系统方案。第二,不可忽视粉尘的腐蚀性。电解铝粉尘带有腐蚀性,管道、滤芯、风机壳体如果选用普通材质,短期内就会出现腐蚀破损,缩短设备使用寿命,关键部件需要选用防腐材质制作,提升设备耐用性。第三,不要简化密闭收集结构。吸尘效果依赖密闭性,落料口、转运皮带等产尘位置,如果收集罩过于简易,粉尘会大量外溢,即便主机功率再大,也无法达到理想负压效果,收集装置要做到多点密闭、柔性衔接。第四,忽略后期运维设计。复杂的管路与过滤结构,会提升后期清理难度,系统设计要预留检修通道,滤芯更换、管道清灰操作便捷,才能保障系统可以长期稳定运行,避免设备闲置停用。
一套适配电解铝工况的负压吸尘系统,能够彻底解决车间粉尘飘散难题,打造负压洁净的生产环境,既可以满足环保排放要求,保障职工作业环境安全,还能减少粉尘对生产设备的侵蚀,降低设备维修费用,间接提升产品质量与生产线运行效率。企业在进行除尘系统规划时,不要急于采购设备,先梳理自身生产工况特点,理清粉尘产生规律,结合原理知识做好方案规划,避开各类选型陷阱,才能让负压吸尘系统真正发挥作用,适配企业长期生产发展需求。

