麒熊环保 · 守匠心 精匠艺
1731737808115303302246

麒熊环保 · 守匠心 精匠艺
1731737808115303302246
在铝加工生产全流程当中,熔炼、破碎、打磨、切割等多个工序都会产生大量金属粉尘,细小的铝粉漂浮在车间内部,一直是困扰众多生产厂区的难题。不少厂区管理者都会心生疑惑,投入不少资金改造除尘设施,为何车间粉尘依旧超标,工人作业环境得不到改善,环保检查也频频出现问题?想要彻底解决铝厂粉尘污染问题,不能只盲目添置吸尘设备,只有理清厂区粉尘产生规律,搭建适配的吸尘工厂整体体系,才能兼顾环保达标、生产安全与长期运营成本,这也是当下铝加工行业厂房改造的核心方向。
很多铝厂管理者都会陷入同一个误区,认为只要安装除尘风机就可以解决粉尘问题,这也是除尘改造过程中最容易踩入的陷阱。铝粉属于易燃易爆粉尘,和普通工业粉尘有着本质区别,普通吸尘设备没有防爆设计,不仅无法有效收集细微铝粉,堆积的粉尘还会存在起火、爆炸的安全隐患。还有部分厂区只针对单一工序做局部吸尘处理,车间内部粉尘出现飘散扩散,整体空间空气质量依旧达不到职业卫生标准,后期还要重复改造,造成资金的浪费。除此之外,不少吸尘系统设计不合理,风道布局杂乱,风力损耗严重,设备运行能耗居高不下,长期使用下来电费支出大幅增加,这也是很多工厂除尘改造之后运营压力变大的主要原因。想要避开这些问题,就需要从厂区整体布局出发,结合铝加工各工序粉尘排放特点做系统性规划。
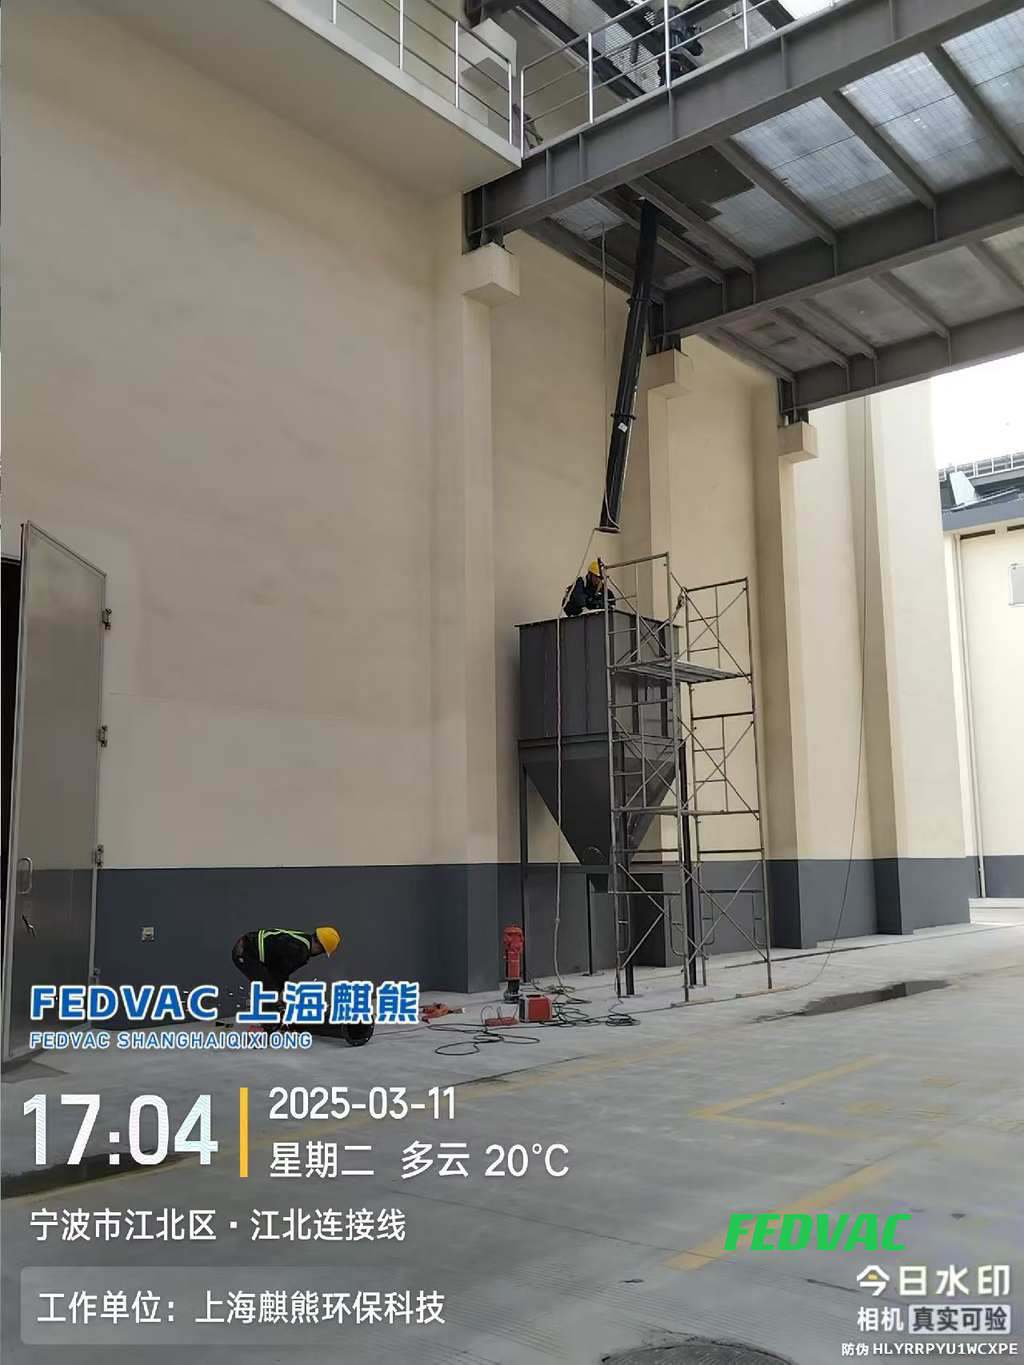
想要打造适合铝厂的吸尘作业环境,首先要清晰区分不同生产工段的粉尘特性。铝熔炼工序产生的粉尘温度偏高,颗粒大小不一,吸尘装置需要具备耐高温、粗颗粒预分离的能力,避免高温粉尘直接进入过滤部件,缩短滤芯使用寿命。铝型材打磨、抛光工段产生大量细微悬浮铝粉,这类粉尘飘散性极强,必须采用定点集尘结合整体车间换气的方式,做到源头收集,不让粉尘扩散至公共作业区域。挤压、切割工段粉尘集中产生,可设置密闭集尘工位,通过负压风道将粉尘统一输送至净化处理装置,减少粉尘外溢。很多工厂不清楚不同工段的差异化设计要求,统一选用同款吸尘装置,最终出现部分区域除尘效果好、部分区域粉尘堆积严重的不均衡情况,这也是除尘改造效果不佳的关键因素。
从行业发展趋势来看,当下铝加工厂房正在朝着绿色化、智能化、安全化方向升级,吸尘系统不再只是满足环保检查的附属设施,而是厂区标准化建设不可缺少的组成部分。传统粗放式的除尘方式逐步被淘汰,集成化、防爆型、低能耗的整体吸尘方案成为主流。一方面安监、环保部门对于铝粉尘防爆要求不断提升,吸尘设备的防爆等级、粉尘清理方式、防火阻隔设计都有明确规范;另一方面人工成本不断上涨,自动化程度更高的吸尘系统,可以减少人工清理粉尘的工作量,降低工人接触有害粉尘的概率,改善劳动条件。长期来看,前期合理规划吸尘工厂建设,虽然初期投入有所增加,但能够减少环保处罚、设备维修、能源消耗等一系列后续开支,实现一次性改造长期受益。
不少厂区负责人经常会提出各类疑问,我们整理了高频问题做统一解答。问:车间面积较大,怎样布局风道才能降低能耗?答:风道走向尽量顺着粉尘飘散方向规划,缩短输送距离,主风道采用渐变管径设计,减少风力阻力,分区设置独立风机,不用全部设备24小时满负荷运行,非生产工段可降低运行功率。问:铝粉滤芯多久清理更换比较合适?答:不能按照固定时间统一更换,要根据各工段粉尘产生量区分,打磨工段粉尘量大,缩短清理周期,熔炼预处理工段粉尘颗粒粗大,可延长清理时间,滤芯堵塞会直接降低吸尘效果,也是容易被忽略的细节。问:局部吸尘效果不好是什么原因?大多是集尘罩距离产尘点位过远,负压吸力不足,调整集尘罩位置,缩小密闭空间,就能明显提升粉尘收集效率。
做好铝厂吸尘工厂建设,还有诸多细节知识需要掌握。负压值的设定十分关键,负压过高会造成能源浪费,还会影响车间正常通风;负压过低则无法吸走悬浮细微粉尘,需要根据产尘点位数量、车间空间体积精准计算。同时粉尘收集之后的处理环节也不能忽视,收集后的铝粉属于可回收物料,合理的集料装置能够方便物料回收再利用,既减少固废处理成本,也实现资源循环利用,契合当下工业企业循环生产的发展理念。而且整个吸尘系统要预留检修通道,方便后期风道清理、设备维护,很多厂区建造完成之后忽略检修空间,后期清理风道内部堆积粉尘十分困难,久而久之风道堵塞,吸尘效果持续下降。
总结来说,铝厂想要搭建完善的吸尘工厂体系,先要规避盲目采购设备、忽略防爆安全、只做局部改造这些常见坑点。结合自身生产工序、车间空间结构、粉尘种类制定专属方案,兼顾安全标准、环保要求、运营成本三大要素。随着工业厂房规范化管理不断深入,一套完善的吸尘体系,不仅能帮助厂区顺利通过各项检查,还能提升整体生产环境,保障一线工作人员身体健康,为企业稳定持续生产打下坚实基础,这也是铝加工企业转型升级过程中不可忽视的重要环节。

