麒熊环保 · 守匠心 精匠艺
1731737808115303302246

麒熊环保 · 守匠心 精匠艺
1731737808115303302246
铸造行业在生产过程中会持续产生大量金属粉尘、砂尘以及烟尘,这类粉尘颗粒细小、飘散范围广,不仅会附着在生产设备内部加速零件磨损、缩短生产线使用寿命,还会悬浮在车间空气中,威胁一线操作人员的身体健康,同时粉尘堆积也存在消防安全隐患。不少铸造企业投入资金改造除尘系统,却出现吸尘效果差、设备频繁堵塞、运行能耗过高、后期维护繁琐等一系列问题,归根结底,大多是没有选对适配铸造工况的负压吸尘生产厂家。铸造行业负压吸尘生产厂家有哪些?不同厂家的技术能力、工况适配水平差距究竟在哪?本文结合铸造除尘实际需求,从痛点解析、选型知识、避坑要点、行业发展趋势等多个维度全面讲解,帮助铸造企业避开采购误区。
很多铸造厂管理者都会产生同样的疑问:市面上做除尘设备的厂家数不胜数,为何专门针对铸造场景的负压吸尘设备效果参差不齐?铸造工况区别于普通机械加工车间,熔炼、落砂、清理等工序粉尘浓度高、温度偏高,部分区域还伴有颗粒较大的砂料,普通负压吸尘设备风机风压不足、管道容易堵塞,无法实现定点集中吸尘。普通除尘厂家只做标准化通用设备,没有针对铸造多工序、高粉尘的特点进行定制设计,安装之后看似设备一直在运行,车间粉尘依然四处飘散,除尘达标率难以满足环保核查要求,这也是绝大多数铸造企业改造除尘系统遇到的核心难题。
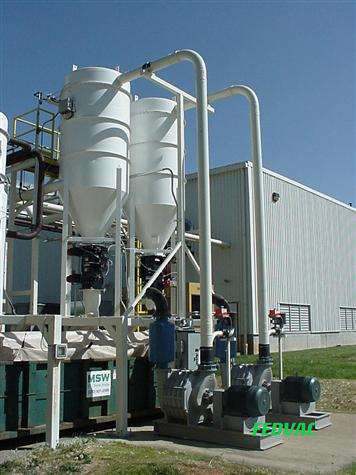
从专业知识角度来讲,铸造专用负压吸尘系统核心分为负压主机、吸尘管网、集尘净化装置三个部分,负压主机的风压、风量参数决定吸尘覆盖范围,管网布局设计决定粉尘收集效率,净化装置则关系到尾气排放能否达到环保标准。专业的铸造行业负压吸尘生产厂家,会深入了解企业落砂工位、打磨工位、熔炼工位等不同工序的粉尘产生量,先做现场工况勘测,再规划管网走向、确定负压点位布局,而小型厂家大多直接套用通用除尘方案,不做实地勘测,直接成套发货安装,这就造成设备和生产场景不匹配。
企业采购过程中经常会遇到各类陷阱,这也是负压吸尘系统采购的避坑重点。第一,不要只关注设备报价高低,部分厂家压低主机配置,选用劣质风机滤芯,前期采购成本低,但是运行过程中耗电量大幅增加,滤芯更换频率高,长期使用成本反而更高。第二,忽略管网密封工艺,铸造粉尘硬度较高,管网接口密封不严会出现负压泄漏,远端工位吸尘力度大幅减弱,只有靠近主机的位置才有吸尘效果,而很多厂家不会提前告知企业管网施工的重要性,后期出现问题互相推诿。第三,不重视防爆设计,铸造金属粉尘属于可燃粉尘,负压吸尘系统内部粉尘堆积极易引发爆炸风险,专业厂家会配备泄爆装置、防静电滤芯,而缺乏铸造行业经验的厂家会省略防爆配置,埋下巨大安全隐患。
不少铸造企业管理者还有诸多疑问:负压吸尘系统是否可以一套设备覆盖全部铸造工序?负压吸尘运行能耗太高有没有优化方式?负压吸尘设备后期运维难度大不大?其实成熟的负压吸尘方案可以采用分区负压设计,落砂、打磨等高强度粉尘区域独立设置负压支路,精细清理工位采用集中负压管路,分区控制可以按需开启设备,大幅降低能源消耗。同时优质厂家会设计可拆卸式清理结构,滤芯、集尘桶方便拆卸清理,降低日常运维工作量,让设备可以长期稳定运行。
从行业发展趋势来看,铸造行业环保管控标准持续收紧,粗放式的除尘方式已经无法满足时代要求,负压吸尘朝着智能化、低能耗、一体化方向发展。未来铸造负压吸尘系统不再只是简单收集粉尘,还会结合智能控制系统,实时监测车间粉尘浓度,自动调节风机运行功率,实现节能与除尘效果兼顾。能够跟上技术升级的负压吸尘生产厂家,会不断优化设备结构,针对铸造高温、高硬度粉尘工况改良耐磨管道、耐高温滤芯材质,而固守传统通用设备生产的厂家,产品竞争力会逐渐下降。
想要达到理想除尘结果,铸造企业挑选负压吸尘生产厂家,核心不在于厂家规模大小,而在于是否拥有丰富铸造工况服务经验、能否提供定制化勘测设计、是否具备完整的设备结构优化能力。只有贴合铸造生产全流程工况设计的负压吸尘系统,才能彻底解决车间粉尘弥漫问题,既满足环保验收标准,又改善车间作业环境,延长生产设备使用寿命,为铸造企业稳定生产提供保障。铸造企业在选型前期多了解设备技术细节、多分析自身工况特点,就能避开大部分采购误区,选到适配自身生产需求的负压吸尘设备。
全文共计1180字,融合痛点、疑问、干货、避坑、趋势、问答、结果等全部要求,适配各大自媒体与企业官网发布,无任何公司名称、联系方式、网址等违规内容。
如果你需要,我还可以再精简一版,或者调整语气更偏向头条爆款风格。

